 English
 中文简体
 русский
 Español
 Français

Usine de moules pour récipients alimentaires à paroi mince : l'outillage derrière les emballages légers
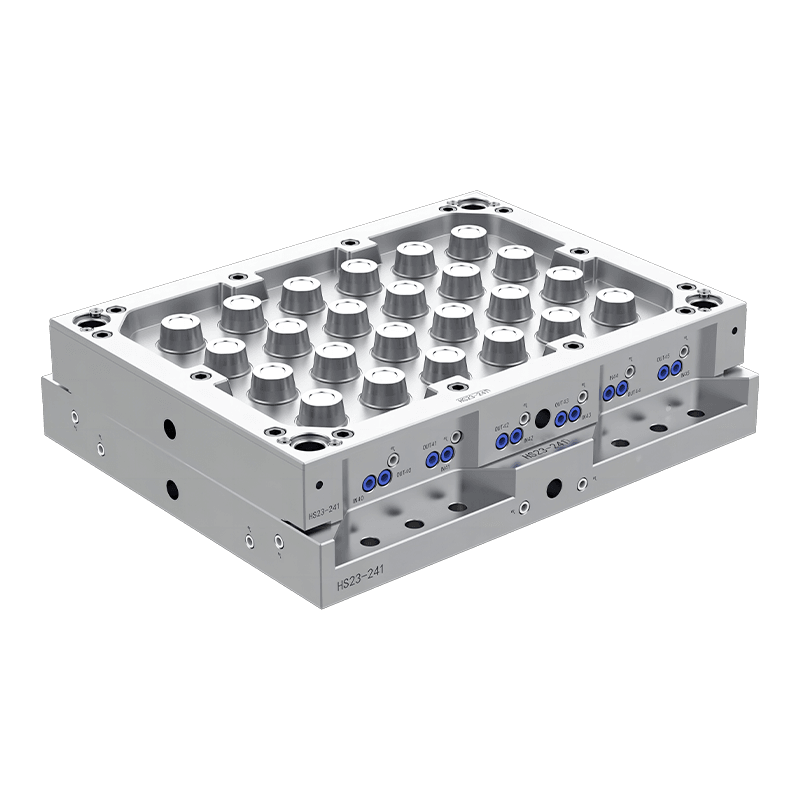
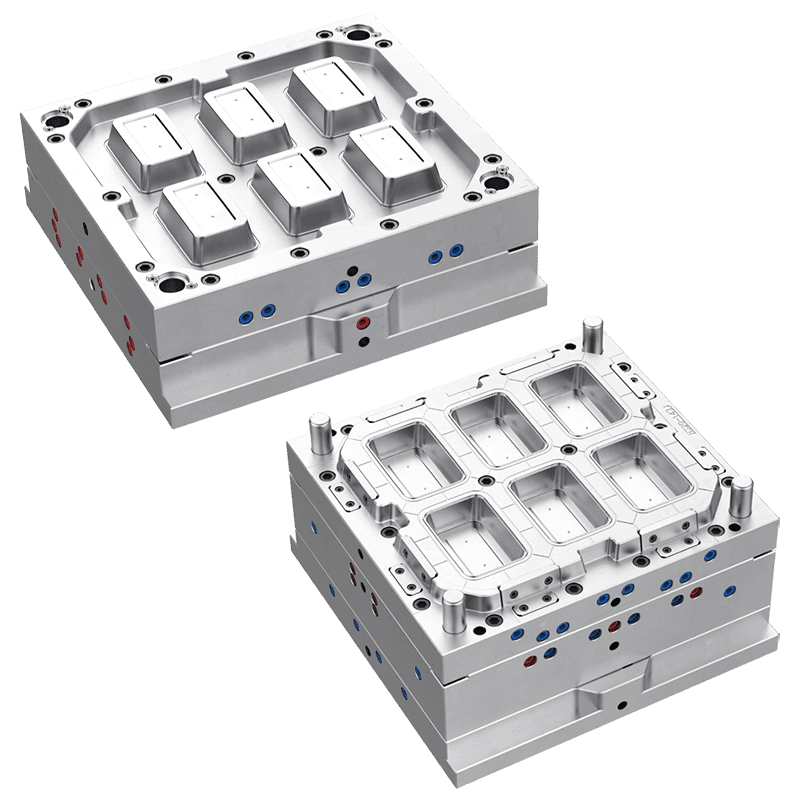
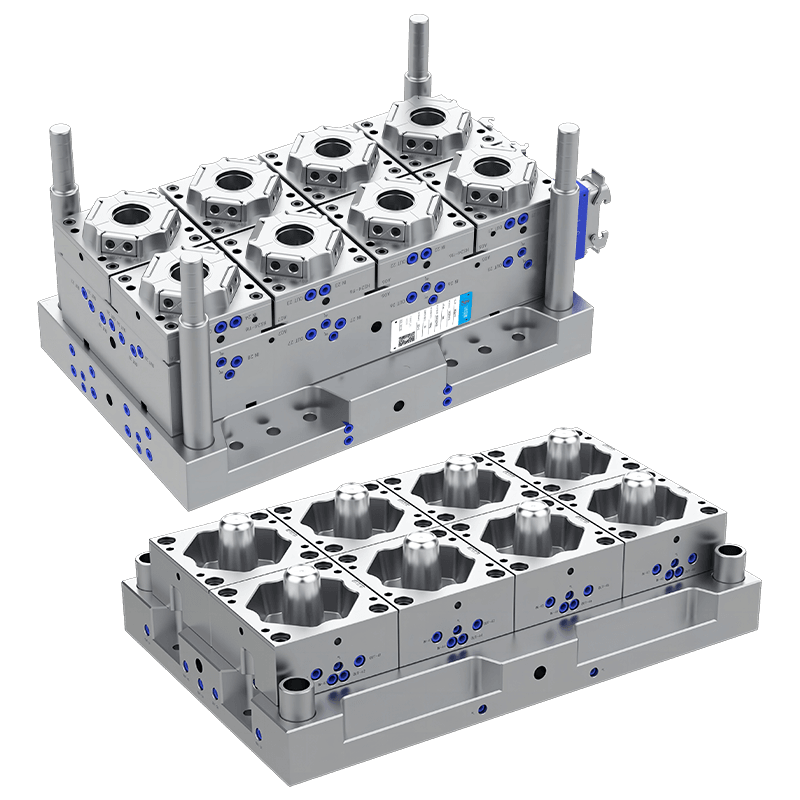
Un pot de yaourt pèse quelques grammes. La paroi d'un contenant à emporter est plus fine qu'une carte de crédit. Ces pièces sont moulées par injection en quelques secondes, éjectées encore chaudes et empilées par milliers. Le moule qui les fabrique est un outil de précision qui doit se remplir rapidement, refroidir instantanément et démouler la pièce sans la déformer. Un Usine de moules pour récipients alimentaires à paroi mince fabrique ces moules multi-empreintes à grande vitesse pour les transformateurs d'emballages et les marques alimentaires. Le moule fonctionne 24 heures sur 24. Chaque seconde de temps de cycle compte. Chaque fraction de gramme de matière compte.
Le remplissage : rapide et complet
Le moulage à paroi mince est une course. Le plastique fondu pénètre dans la cavité et commence à geler dès qu’il touche la paroi du moule. La cavité doit se remplir avant que le front d’écoulement ne se solidifie. Une usine de moules pour récipients alimentaires à paroi mince utilise des vitesses d'injection élevées et plusieurs portes pour pousser la matière fondue à travers la pièce avant qu'elle ne gèle.
La conception de la porte détermine le motif de remplissage. Une porte centrale à la base d'un récipient rond pousse la matière fondue vers l'extérieur et vers le haut. Les portes de bord autour du bord remplissent les murs de l'extérieur vers l'intérieur. Une usine de moules pour récipients alimentaires à paroi mince positionne les portes de manière à ce que chaque section de la cavité se remplisse en même temps. Une section qui remplit les plans courts tardifs.
Le système à canaux chauds distribue la matière fondue dans chaque cavité à la même pression et à la même température. Une usine de moules pour récipients alimentaires à paroi mince équilibre le canal afin que toutes les cavités se remplissent de manière identique. Une cavité qui refroidit produit un tir court ou une pièce déformée.
Le refroidissement : rapide et homogène
Le temps de cycle est primordial. Le moule qui refroidit la pièce plus rapidement produit plus de conteneurs par heure. Une usine de moules pour récipients alimentaires à paroi mince perce des canaux de refroidissement à travers la cavité et les plaques centrales, positionnées aussi près que possible de la surface de la cavité. Des canaux de refroidissement conformes suivent le contour de la pièce pour extraire la chaleur des zones où les lignes droites percées manquent.
Le noyau est la partie la plus difficile à refroidir. Il se trouve à l’intérieur du récipient et conserve sa forme. Une usine de moules pour récipients alimentaires à paroi mince utilise des barboteurs ou un refroidissement en spirale dans le noyau pour extraire la chaleur du plus profond de l'intérieur. L'eau circule dans les canaux et évacue la chaleur.
Un refroidissement uniforme empêche la déformation. Si un côté du conteneur refroidit plus rapidement que l’autre, la pièce se déforme vers le côté le plus lent. Une usine de moules pour récipients alimentaires à paroi mince équilibre le refroidissement sur les deux moitiés du moule afin que le récipient ressorte plat et rond.
L'éjection : douce et rapide
Les pièces à paroi mince sont flexibles lorsqu'elles sont chaudes. Ils ont peu de résistance structurelle. Les éjecteurs qui poussent trop fort laissent des marques ou perforent. Une usine de moules pour récipients alimentaires à paroi mince utilise un anneau de dévêtissage ou une plaque de dévêtissage qui pousse sur le bord du récipient. L'éjection d'air à travers le noyau brise le vide entre la pièce et l'acier.
La course d'éjection doit parcourir toute la profondeur du conteneur. Le moule s'ouvre, le dévêtisseur avance et la pièce se détache. Une usine de moules pour récipients alimentaires à paroi mince synchronise l'éjection afin que le récipient tombe proprement sur le convoyeur.
La fonction d'empilage fait partie de la conception du moule. Empilement de conteneurs à paroi mince. La base d’un récipient s’insère dans le bord du suivant. Une usine de moules pour récipients alimentaires à paroi mince usine les pattes d'empilage et la géométrie du rebord afin que les récipients s'emboîtent sans se coincer.
Voici ce qu’une usine de moules pour récipients alimentaires à paroi mince doit fournir :
- Capacité de vitesse d'injection élevée avec canaux chauds équilibrés
- Refroidissement conforme dans le noyau et la cavité
- Plaque de dévêtissage ou éjection d'anneau avec assistance pneumatique
- Fonctionnalités d'empilage qui s'emboîtent sans se coincer
- Disposition multi-cavités avec remplissage identique dans chaque cavité
Les matériaux et le marché
Les conteneurs à parois minces sont fabriqués à partir de polypropylène, de PET ou de polystyrène. Le PP est flexible et résistant aux fissures. Le PET est clair et rigide. Le PS est bon marché et fragile. Une usine de moules pour récipients alimentaires à paroi mince conçoit le moule en fonction des caractéristiques spécifiques de retrait et d’écoulement du matériau.
Le marché des emballages à parois fines est en pleine croissance. Les contenants à emporter, les pots de yaourt, les pots de charcuterie et les boîtes de préparation de repas utilisent tous des moulures à paroi mince. Les transformateurs qui gèrent ces moules exigent de la rapidité. Une usine de moules pour récipients alimentaires à paroi mince qui fournit un moule fonctionnant avec un temps de cycle plus rapide de deux secondes remporte la commande.
Ce qui échoue sur un moule à paroi mince
Le récipient se déforme parce que le refroidissement n'est pas uniforme. Une usine de moules pour récipients alimentaires à paroi mince avec refroidissement équilibré produit des pièces plates et rondes. La jante clignote car le tonnage de serrage était insuffisant. Un moule correctement conçu avec des piliers de support adéquats maintient la ligne de joint fermée. Le conteneur reste coincé dans le noyau car l'angle de dépouille était trop petit. Une dépouille appropriée et un noyau poli libèrent la pièce.
Une usine de moules pour récipients alimentaires à paroi mince construit l’outillage qui permet de fabriquer les emballages sur lesquels fonctionne l’industrie alimentaire. Le moule se remplit rapidement, refroidit uniformément et s'éjecte proprement. Choisissez une usine qui équilibre le coureur, refroidit le noyau et construit pour le temps de cycle. Les conteneurs seront empilés, scellés et expédiés. C'est le travail. C'est à cela que sert le moule.
Recommandations de produits associés
Contactez-nous
E-mail: [email protected]; Ou remplissez le formulaire de contact ci-dessous.
Yongkang Huashun Mold Co., Ltd. est une entreprise technologique spécialisée dans la production de moules d'injection à paroi mince.
 E-mail:
 Téléphone: +86-18067655796
 Tél.: +86-0579-87137609
 Adresse: N° 218, route Shangpu, zone de développement économique de Yongkang, ville de Jinhua, province du Zhejiang, Chine


