 English
 中文简体
 русский
 Español
 Français

Moule pour usine de gobelets en plastique : l'outillage qui définit la vitesse de la ligne
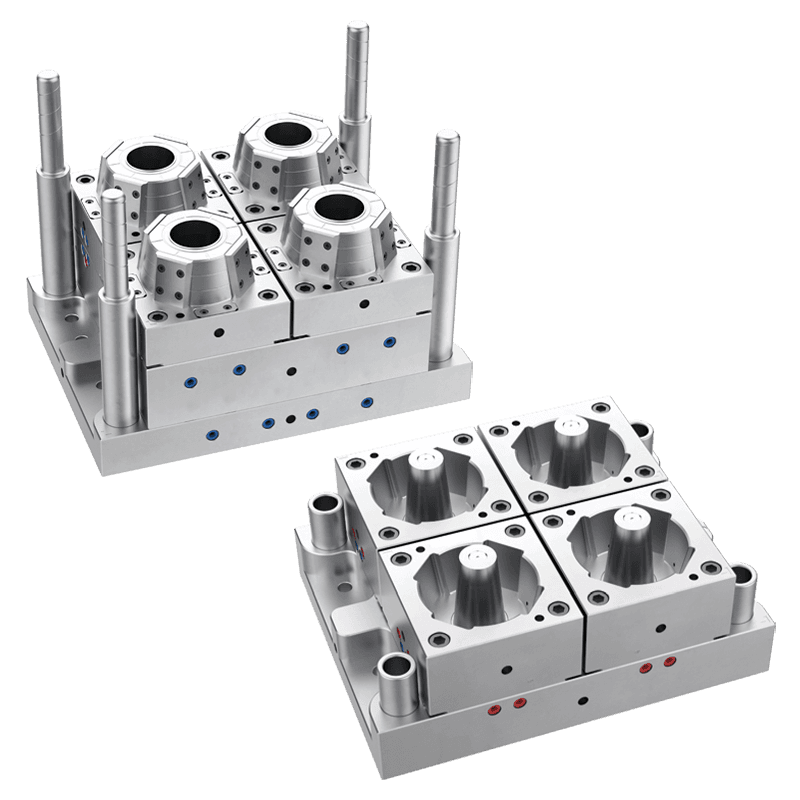
Un moule pour gobelets en plastique détermine la vitesse à laquelle la ligne de gobelets fonctionne, le nombre de gobelets qui sortent par cycle et combien d'entre eux passent l'inspection. La coupelle elle-même est une coque à paroi mince avec un rebord qui doit assurer l'étanchéité contre le film, un cône qui lui permet de s'empiler et une base qui repose à plat. Un moule pour usine de gobelets en plastique est construit autour de ces trois fonctionnalités, et le temps de cycle est ce qui paie pour l'outil.
La cavitation décide du résultat
Un moule en coupelle à cavité unique est destiné à l'échantillon et au court terme. Un moule de production comporte 16, 32 ou 48 cavités, et le système de canaux chauds doit fournir la même pression et la même température à chaque cavité. Le moule pour usine de gobelets en plastique qui équilibre le canal produit des gobelets de poids identique à partir de chaque cavité.
Un coureur déséquilibré remplit tardivement certaines cavités et laisse des coups courts au fond. L'opérateur ralentit l'injection pour remplir la dernière cavité, et le temps de cycle augmente à chaque coupelle.
Le refroidissement du noyau est le goulot d'étranglement
Le noyau forme l’intérieur de la tasse et il est entouré par la partie sans nulle part où aller la chaleur. Le côté de la cavité se refroidit grâce aux canaux forés proches de la surface. Le noyau a besoin d'un barboteur ou d'un déflecteur en spirale pour extraire la chaleur du centre.
Un moule pour usine de gobelets en plastique avec le noyau correctement refroidi exécute le cycle le plus court. Un noyau chaud force un temps de refroidissement plus long et les coupelles ressortent déformées au niveau du bord.
La jante doit rester ronde
La jante est la surface d'étanchéité. Le film appuie dessus et le joint échoue si le bord n'est pas plat et rond. La paroi mince fait du bord la partie la plus faible de la coupelle, et l'éjection doit pousser sur le bord sans le déformer.
Un anneau dévêtisseur ou un anneau de broches d'éjection sur le bord libère la coupelle uniformément. Les broches d'éjection sur la base perceraient le fond mince.
L'empilement et le cône
Les gobelets s'empilent dans le distributeur et dans le manchon. Le cône et l’épaulement d’empilage doivent correspondre à la coupelle inférieure et à la coupelle supérieure. Le moule pour usine de gobelets en plastique usine le cône et l'épaulement afin que les gobelets s'emboîtent sans se coincer et se séparent sans coller.
Ce que l'usine doit fournir :
- Canaux chauds équilibrés pour le remplissage de plusieurs cavités
- Refroidissement du coeur avec le bulleur ou le déflecteur spiralé
- Jante usinée plate et ronde pour le joint
- Éjection de l'anneau décapant sans distorsion
- Cône d'empilage et épaulement adaptés au système de coupelles
- Marge de retrait spécifique au matériau
Où vont les coupes
La tasse à eau, la tasse à thé à bulles, la tasse à portions, la tasse à dessert. Chacun fonctionne sur son propre moule et sa propre ligne, et le moule qui atteint le temps de cycle rend le gobelet abordable.
Quand la Coupe échoue
La jante se déforme et le joint fuit. La coupelle colle et les éjecteurs percent le fond. Le mur court parce que la porte était trop petite ou que le coureur était déséquilibré. Les gobelets se coincent dans la pile parce que la conicité était incorrecte. Chacun remonte à la conception du moule, et non à l'opérateur de la presse.
Recommandations de produits associés
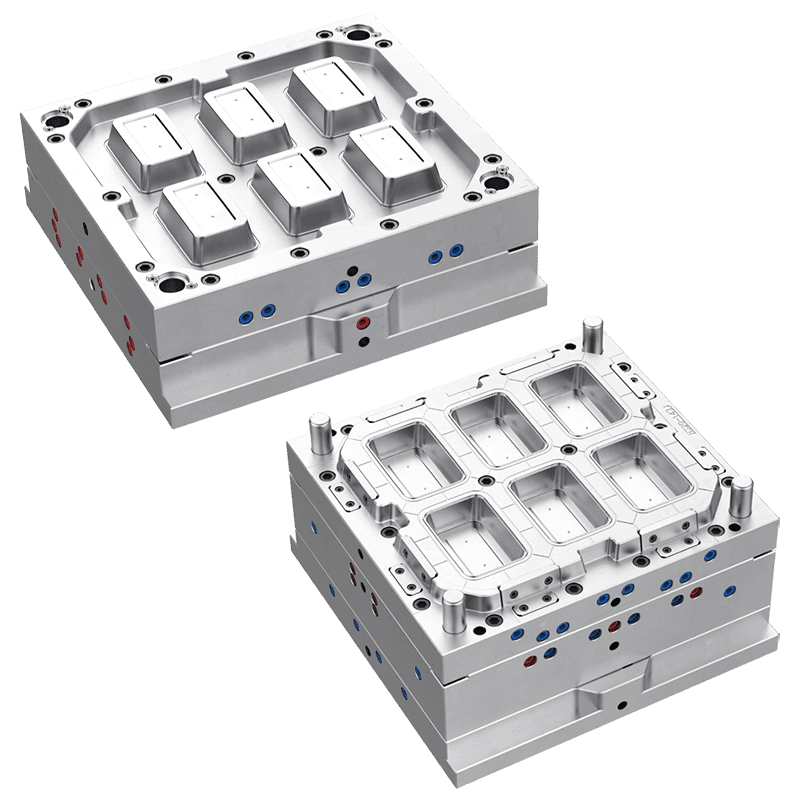
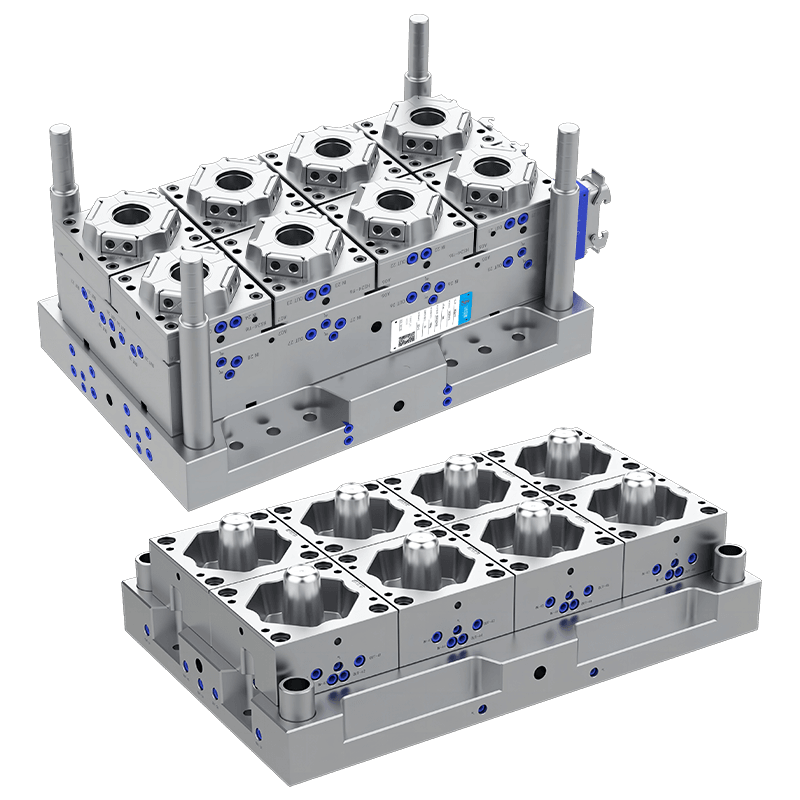
Contactez-nous
E-mail: [email protected]; Ou remplissez le formulaire de contact ci-dessous.
Yongkang Huashun Mold Co., Ltd. est une entreprise technologique spécialisée dans la production de moules d'injection à paroi mince.
 E-mail:
 Téléphone: +86-18067655796
 Tél.: +86-0579-87137609
 Adresse: N° 218, route Shangpu, zone de développement économique de Yongkang, ville de Jinhua, province du Zhejiang, Chine


